Comment une grille en titane est-elle fabriquée en impression 3D ?
Une grille en titane sur mesure n’existe qu’en un exemplaire : un patient, un défaut osseux. Entre l’image du scanner et la pièce stérile posée au bloc opératoire s’enchaînent une chaîne numérique et un procédé industriel d’une grande précision. Pour le patient curieux de ce qui sera posé dans sa mâchoire, cet article décrit chaque maillon, ses tolérances et ses limites, puis ce que cette fabrication change, et ne change pas.
En bref
- La grille se conçoit sur ordinateur à partir des images du cone beam (fichiers DICOM), puis se convertit en fichier 3D (STL) pour la fabrication.
- Elle est le plus souvent produite par fusion laser sur lit de poudre de titane (SLM ou DMLS), couche après couche.
- Le matériau : du titane médical, souvent l’alliage Ti-6Al-4V, parfois du titane non allié.
- Après l’impression : retrait des supports, traitements thermique et de surface, contrôle dimensionnel, nettoyage, puis stérilisation.
- Le dépôt de métal par laser (DED), que montrent certaines vidéos industrielles, est un autre procédé ; il ne sert pas à fabriquer ces grilles.
De l’image à la pièce : la chaîne numérique
Tout part d’un cone beam, le scanner dentaire en trois dimensions. Il livre des images au format DICOM, standard de l’imagerie médicale : des coupes en niveaux de gris, qui ne contiennent encore aucun « objet » que l’on puisse fabriquer.
Une revue de 23 études en décrit les étapes [1] :
- Segmentation : le logiciel isole l’os des autres tissus et en tire un modèle 3D.
- Conversion en STL : ce modèle est exporté dans un format de surface que lisent toutes les machines d’impression.
- Conception (CAO) : le volume d’os à reconstruire est dessiné autour des futurs implants, puis la grille modelée sur ce volume : épaisseur, perforations, emplacement des vis.
- Fabrication, contrôle qualité et stérilisation, le plus souvent confiés à un fabricant spécialisé.
La qualité de la grille tient d’abord à celle de l’image. Une revue de recommandations rappelle que la précision des mesures sur cone beam varie fortement selon l’appareil, et que les artefacts métalliques (couronnes, anciens implants) comme les mouvements du patient la dégradent [2]. Une zone de crête mal visible à l’image sera mal restituée par la grille.
La logique de planification, qui part de la position des futures couronnes, est développée dans l’article Pourquoi planifier en 3D avant une greffe osseuse et un implant ?
La fusion laser sur lit de poudre
La norme internationale de vocabulaire de la fabrication additive (ISO/ASTM 52900) distingue sept familles de procédés. Celle des grilles est la fusion sur lit de poudre : une énergie thermique fond sélectivement certaines zones d’un lit de poudre [3].
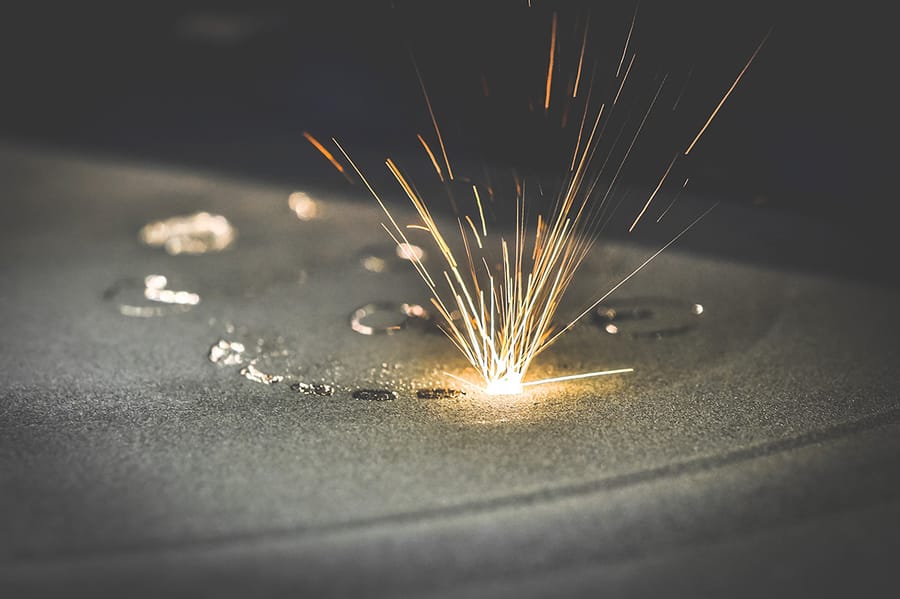
La machine étale une couche très fine de poudre de titane, de l’ordre de quelques dizaines de micromètres. Un laser balaie la surface et ne fond la poudre que là où la grille doit exister. Le plateau descend d’une épaisseur de couche, une nouvelle couche est étalée, et ainsi de suite jusqu’à la pièce entière. Le tout sous gaz inerte (argon), car le titane chaud réagit avec l’oxygène de l’air.
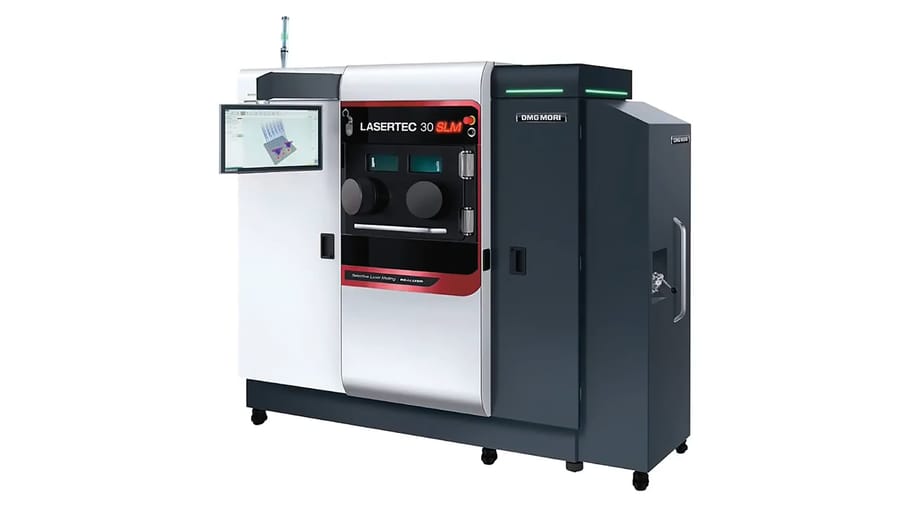
Les sigles SLM (selective laser melting) et DMLS (direct metal laser sintering) recouvrent des variantes ou des appellations commerciales d’une même famille. Dans la revue citée plus haut, 7 études recouraient au SLM et 9 au DMLS pour les grilles en titane [1].
Pourquoi ce procédé ? Parce qu’il produit des formes courbes, ajourées et fines, hors de portée du pliage d’une plaque, et une pièce différente pour chaque patient, sans outillage dédié.
Et l’usinage ?
L’usinage retire de la matière à un bloc, à la fraise, comme un sculpteur. Pour les grilles en titane, il intervient surtout en finition : reprise de surfaces, perçages, corrections dimensionnelles [4]. L’usinage cinq axes sert aussi à fabriquer d’autres supports sur mesure, en PEEK (un polymère) ou en os, à partir de blocs préformés [1].
Le matériau : quel titane ?
Le titane est, depuis des décennies, le métal de référence des implants dentaires et des plaques de chirurgie osseuse. Au contact de l’air ou des tissus, sa surface se couvre d’elle-même d’une fine couche d’oxyde stable, qui le rend très peu réactif dans l’organisme : c’est sa biocompatibilité. Léger, rigide pour son poids, il se produit en feuilles très fines ; trois qualités précieuses pour une grille qui doit tenir un volume sans gêner la gencive qui la recouvre.
Deux familles sont employées. Le Ti-6Al-4V (titane allié à 6 % d’aluminium et 4 % de vanadium, dit « grade 5 ») est l’alliage de référence de l’impression 3D métallique. Une norme spécifique, ASTM F3001, encadre sa version à faible teneur en éléments interstitiels (ELI) obtenue par fusion sur lit de poudre ; elle couvre la poudre, les paramètres, la composition, les propriétés mécaniques, les traitements thermiques et le contrôle dimensionnel [5].
Le titane non allié (grades 2 ou 4) a aussi sa place. La revue de 23 études recense du grade IV, du Ti-6Al-4V et du grade V [1] ; une série japonaise de 14 cas utilisait du titane de grade 2 en feuille de 0,3 mm [6]. L’épaisseur des grilles va, selon les études, de 0,1 à 2 mm, autour de 0,5 mm en moyenne ; les deux études qui précisent la taille des perforations indiquent environ 1 mm [1].
Après l’impression : les post-traitements
Une pièce sortie de la machine n’est pas utilisable telle quelle. Elle passe par les étapes habituelles suivantes :
- Retrait de la poudre non fondue et découpe des supports qui ont porté la pièce durant l’impression.
- Traitement thermique, pour relâcher les contraintes internes nées des cycles rapides de fusion et de refroidissement ; la compression isostatique à chaud (HIP) peut réduire la porosité résiduelle [4, 5].
- Traitement de surface : la fusion laisse en surface des grains de poudre à demi fondus, que polissage, sablage ou attaque chimique ou électrochimique éliminent [1, 4].
- Contrôle dimensionnel, nettoyage et conditionnement.
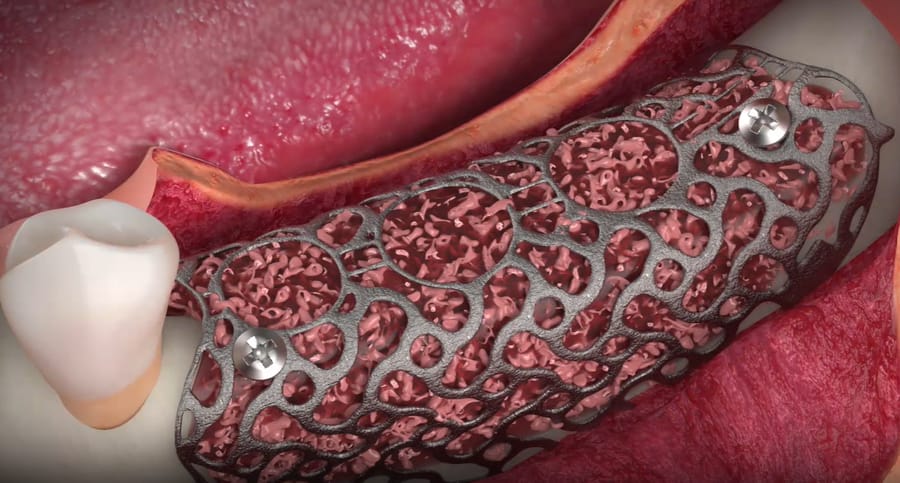
Stérilisation
La grille arrive soit stérile du fabricant, soit stérilisée au cabinet selon un protocole validé, par exemple à l’autoclave (vapeur sous pression). La revue de 23 études relève que la méthode de stérilisation reste souvent passée sous silence dans les publications [1] ; la série japonaise décrit un autoclavage à 121 °C [6]. Au cabinet du Docteur Hazout, à Levallois-Perret, la stérilisation suit le circuit habituel des dispositifs médicaux, avec traçabilité.
Quelle précision ?
Trois niveaux de précision se distinguent. Celui de l’image, d’abord, qui dépend du cone beam [2]. Celui de la fabrication, ensuite : un fabricant annonce des écarts dimensionnels de l’ordre de ± 0,1 mm pour des détails de taille comparable [7]. Celui de la pose, enfin : sur modèles, l’écart moyen entre contour prévu et contour obtenu allait d’environ 0,8 à 1 mm selon le dessin de la grille, une forme « auto-positionnante » le réduisant [7]. Cette dernière étude est menée in vitro : elle ne vaut pas des mesures chez le patient.
Autrement dit, la machine est rarement le maillon faible. Qualité de l’image, conception et stabilité de la grille pendant la chirurgie pèsent davantage.
À ne pas confondre : le dépôt de métal par laser (DED)
Dans le dépôt sous énergie dirigée (DED), poudre ou fil métallique est projeté dans le faisceau laser et fondu à l’instant où il se dépose [3]. C’est une autre famille de la norme ISO/ASTM 52900, vouée surtout à construire ou réparer de grandes pièces industrielles. Sa résolution ne convient pas à une coque de quelques dixièmes de millimètre comme une grille dentaire.
Et pour le patient ?
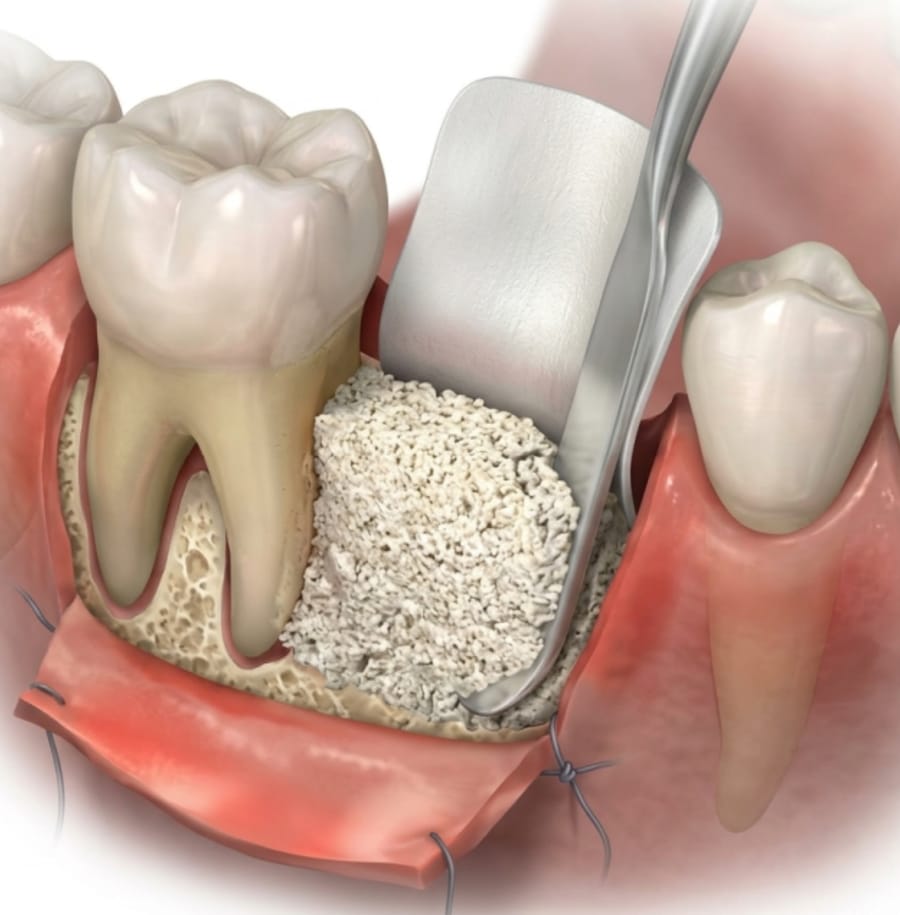
La fabrication additive ne change rien à la biologie : c’est toujours le greffon qui devient de l’os. Ce qu’elle apporte, c’est une pièce ajustée avant l’opération, sans pliage au fauteuil, donc moins de bords tranchants et une intervention plus courte [8].
Elle n’efface pas non plus la complication commune à toutes les grilles en titane : l’exposition, lorsque la gencive s’ouvre et laisse paraître le métal. Dans la littérature, elle concerne le plus souvent 20 à 30 % des cas, et une exposition précoce, dans les premières semaines, s’accompagne de davantage de tissu fibreux et de moins d’os formé [8]. Les bords lisses et l’ajustement d’une grille imprimée réduisent les points de pression sur la gencive ; la fermeture sans tension et l’arrêt du tabac n’en restent pas moins déterminants. Les résultats chiffrés, la conduite à tenir devant une exposition et les étapes du traitement sont présentés sur la page Grille en titane sur mesure.
Questions fréquentes
La grille imprimée est-elle aussi solide qu’une grille classique ?
Le titane fondu au laser atteint, après les traitements thermiques adaptés, des propriétés mécaniques fixées par des normes industrielles. L’essentiel est ailleurs : une grille assez rigide pour tenir le volume, assez fine pour se laisser recouvrir par la gencive.
Ma grille est-elle fabriquée au cabinet ?
Non. Le chirurgien valide la conception ; la fabrication par fusion laser revient à un fabricant spécialisé, qui dispose des machines et des contrôles requis.
Pourquoi certaines vidéos montrent-elles un bras robotisé qui dépose du métal ?
C’est le dépôt de métal par laser (DED), un procédé industriel conçu pour de grandes pièces. Les grilles dentaires naissent, elles, de la fusion laser sur lit de poudre, bien plus fine.
La grille imprimée est-elle visible ou sensible une fois posée ?
Non, lorsque tout se déroule comme prévu : entièrement recouverte par la gencive, elle ne se sent pas. Si une partie du métal devient visible, c’est une exposition, la complication décrite plus haut.
Sources scientifiques (8)
- Elrefaei SA, Parma-Benfenati L, Dabaja R, Nava P, Wang HL, Saleh MHA. Customized 3D-Printed Scaffolds for Alveolar Ridge Augmentation: A Scoping Review of Workflows, Technology, and Materials. Medicina (Kaunas). 2025;61(7):1269. DOI
- Jacobs R, Salmon B, Codari M, Hassan B, Bornstein MM. Cone beam computed tomography in implant dentistry: recommendations for clinical use. BMC Oral Health. 2018;18:88. DOI
- ISO/ASTM 52900:2021. Additive manufacturing — General principles — Fundamentals and vocabulary. Genève : ISO ; 2021. cdn.standards.iteh.ai
- Zhang H, Tang X, Guo W, et al. A short review of the post-processing of titanium alloys processed by selective laser melting. Int J Adv Manuf Technol. 2025;138(9):4121-4136. DOI
- ASTM F3001-14(2021). Standard Specification for Additive Manufacturing Titanium-6 Aluminum-4 Vanadium ELI (Extra Low Interstitial) with Powder Bed Fusion. West Conshohocken (PA) : ASTM International ; 2021. store.astm.org
- Takahashi A, Inoue K, Imagawa-Fujimura N, et al. Clinical Study of 14 Cases of Bone Augmentation with Selective Laser Melting Titanium Mesh Plates. Materials (Basel). 2023;16(21):6842. DOI
- Zhang J, Chen Y, Tao X, Zhang K, Xu C, Yu D. In vitro evaluation of a self-positioning individualized titanium mesh for improved accuracy in guided bone regeneration. Front Bioeng Biotechnol. 2026;14:1718616. DOI
- Xie Y, Li S, Zhang T, Wang C, Cai X. Titanium mesh for bone augmentation in oral implantology: current application and progress. Int J Oral Sci. 2020;12:37. DOI
Les soins concernés
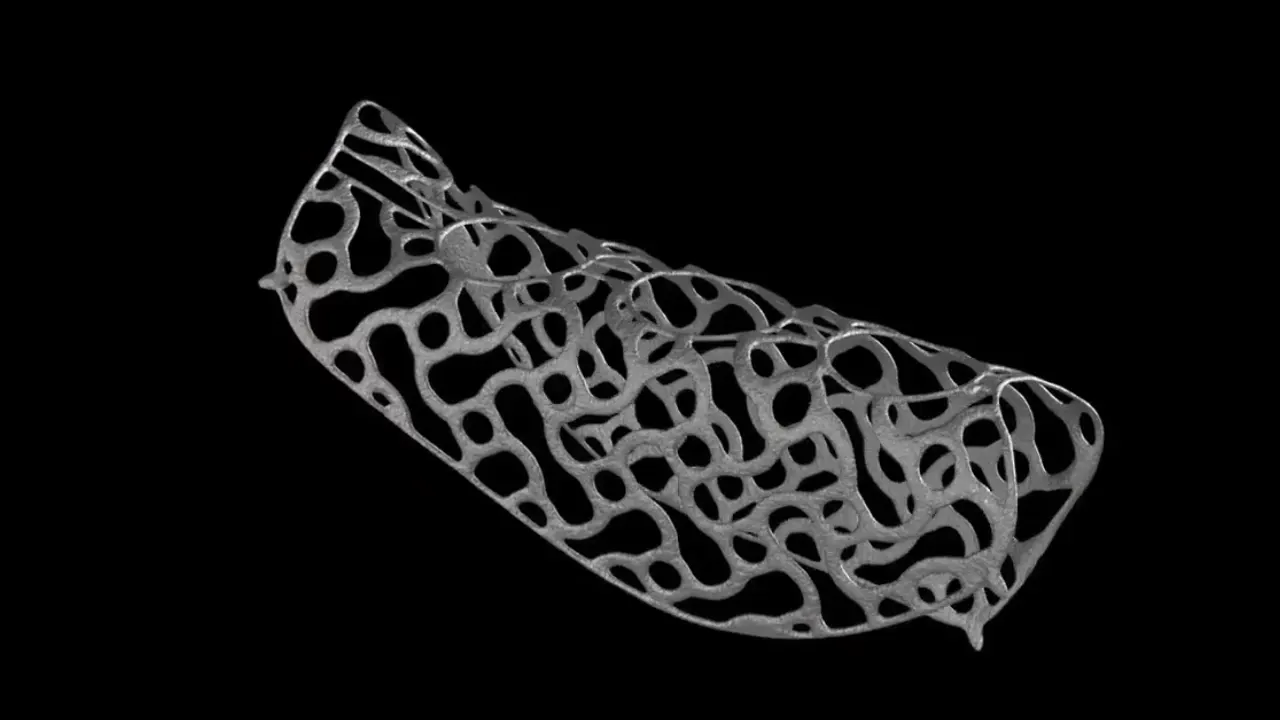
La grille en titane sur mesure : à quoi elle sert, et quel est le principe du traitement
Quand l’os manque en hauteur comme en largeur, le matériau de greffe a besoin d’être tenu en forme le temps de la cicatrisation. La grille en titane sur mesure joue ce…
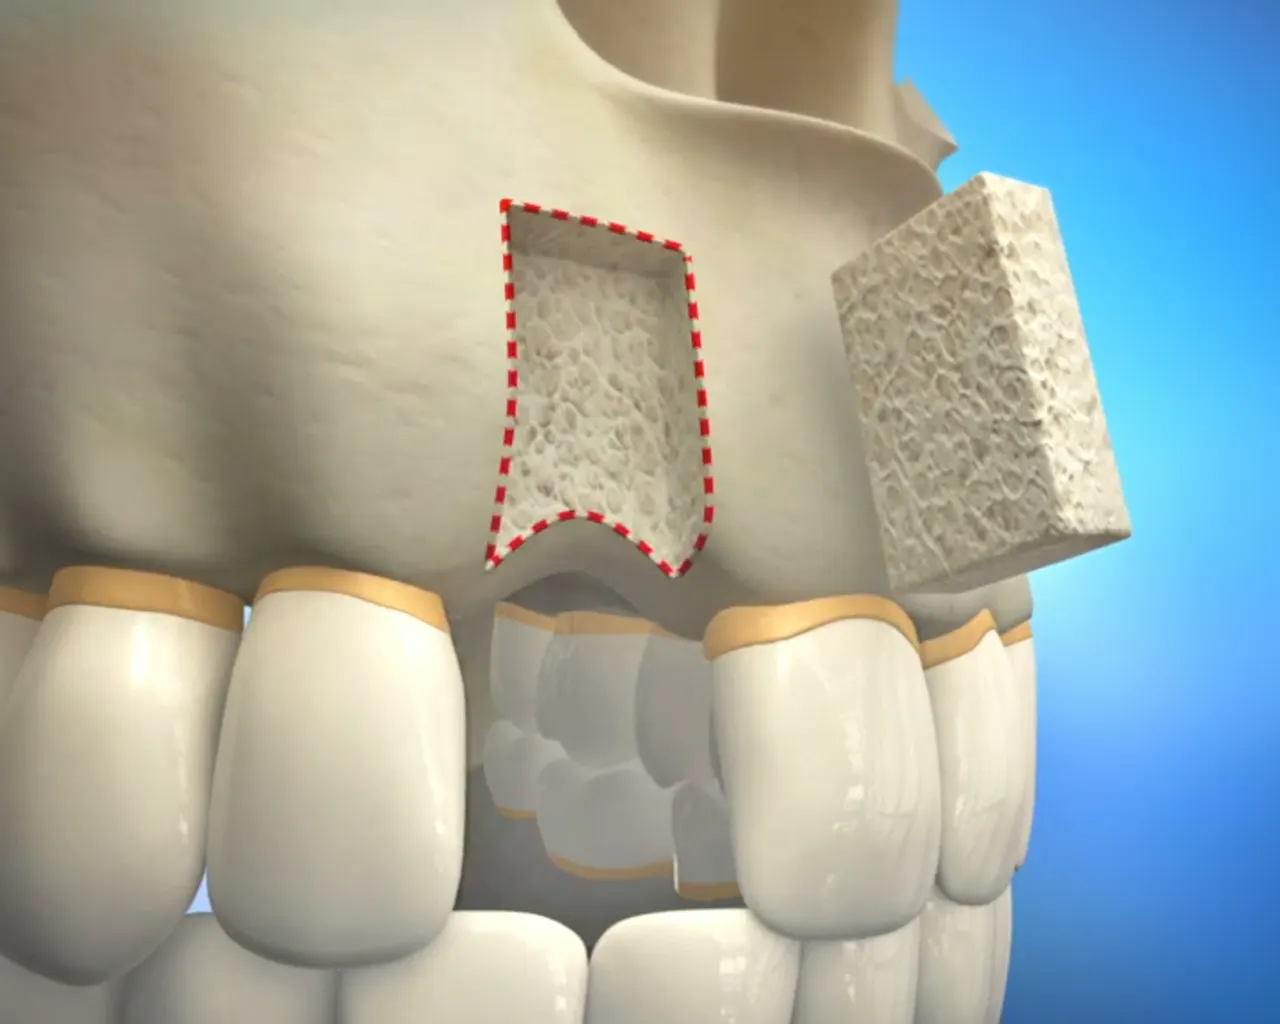
Greffe osseuse avant un implant : quand elle s’impose, et comment
Un implant ne tient que dans l’os, sur toute sa longueur. Quand cet os manque, il se reconstruit, et plusieurs techniques y parviennent, chacune pour une forme et une…
À lire ensuite
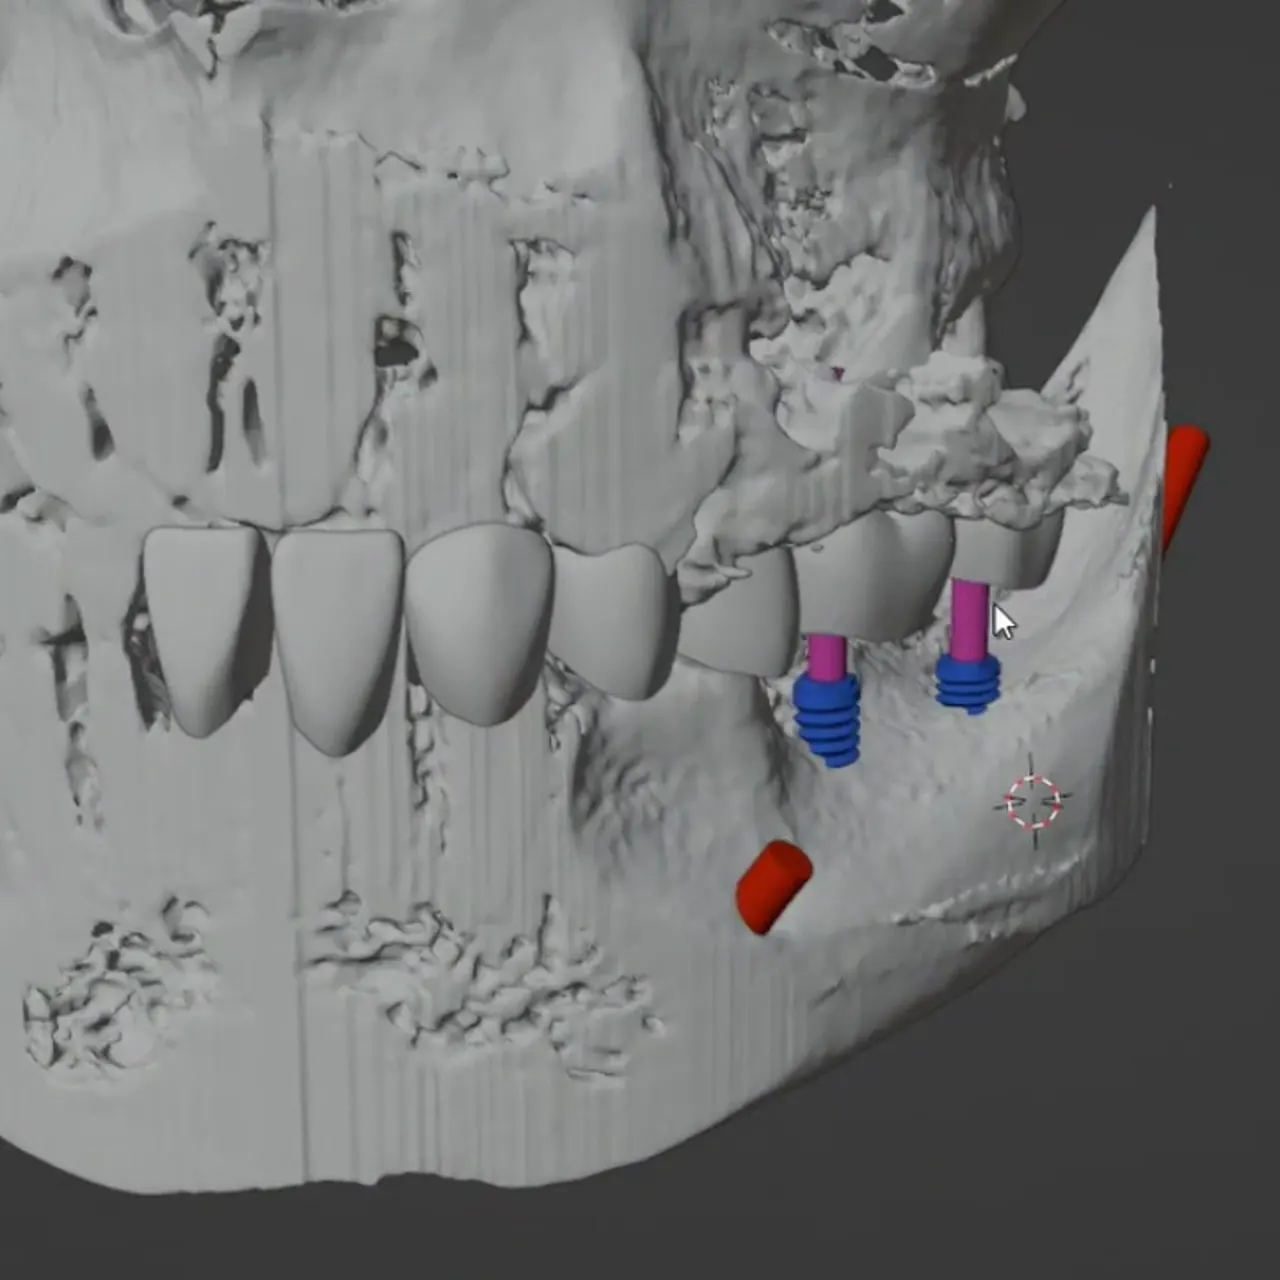
Pourquoi planifier en 3D avant une greffe osseuse et un implant ?
Une radiographie classique montre l’os de face, comme une ombre portée, et ne dit rien de son épaisseur. Or c’est souvent elle qui décide : l’implant tiendra-t-il seul,…
Entretenir ses gencives autour des implants : prévenir la mucosite et la péri-implantite
Un implant ne se carie pas. Mais la gencive et l'os qui l'entourent peuvent s'enflammer et se détruire, parfois plus vite qu'autour d'une dent. Les deux maladies en…
Parcours patient
- SignesImplant dentaire et chirurgie osseuse : pour qui, et selon quel parcours
- DiagnosticPose d’un implant : les étapes, et ce que la chirurgie guidée apporte
- TraitementsGreffe osseuse avant un implant : quand elle s’impose, et comment
- ArticlesArticles du thème
- Premier rendez-vousLa première consultation